生猪屠宰废水属于典型的高浓度有机废水,含有大量血液、油脂、毛发、碎肉及未消化饲料,具有COD高、氨氮高、SS(悬浮物)高、色度深、易腐败发臭等特点。若未经有效处理直接排放,将对周边水环境造成严重污染。因此,选择一款能够精准适配屠宰场景的污水处理设备,是屠宰企业实现环保达标与稳定生产的关键。
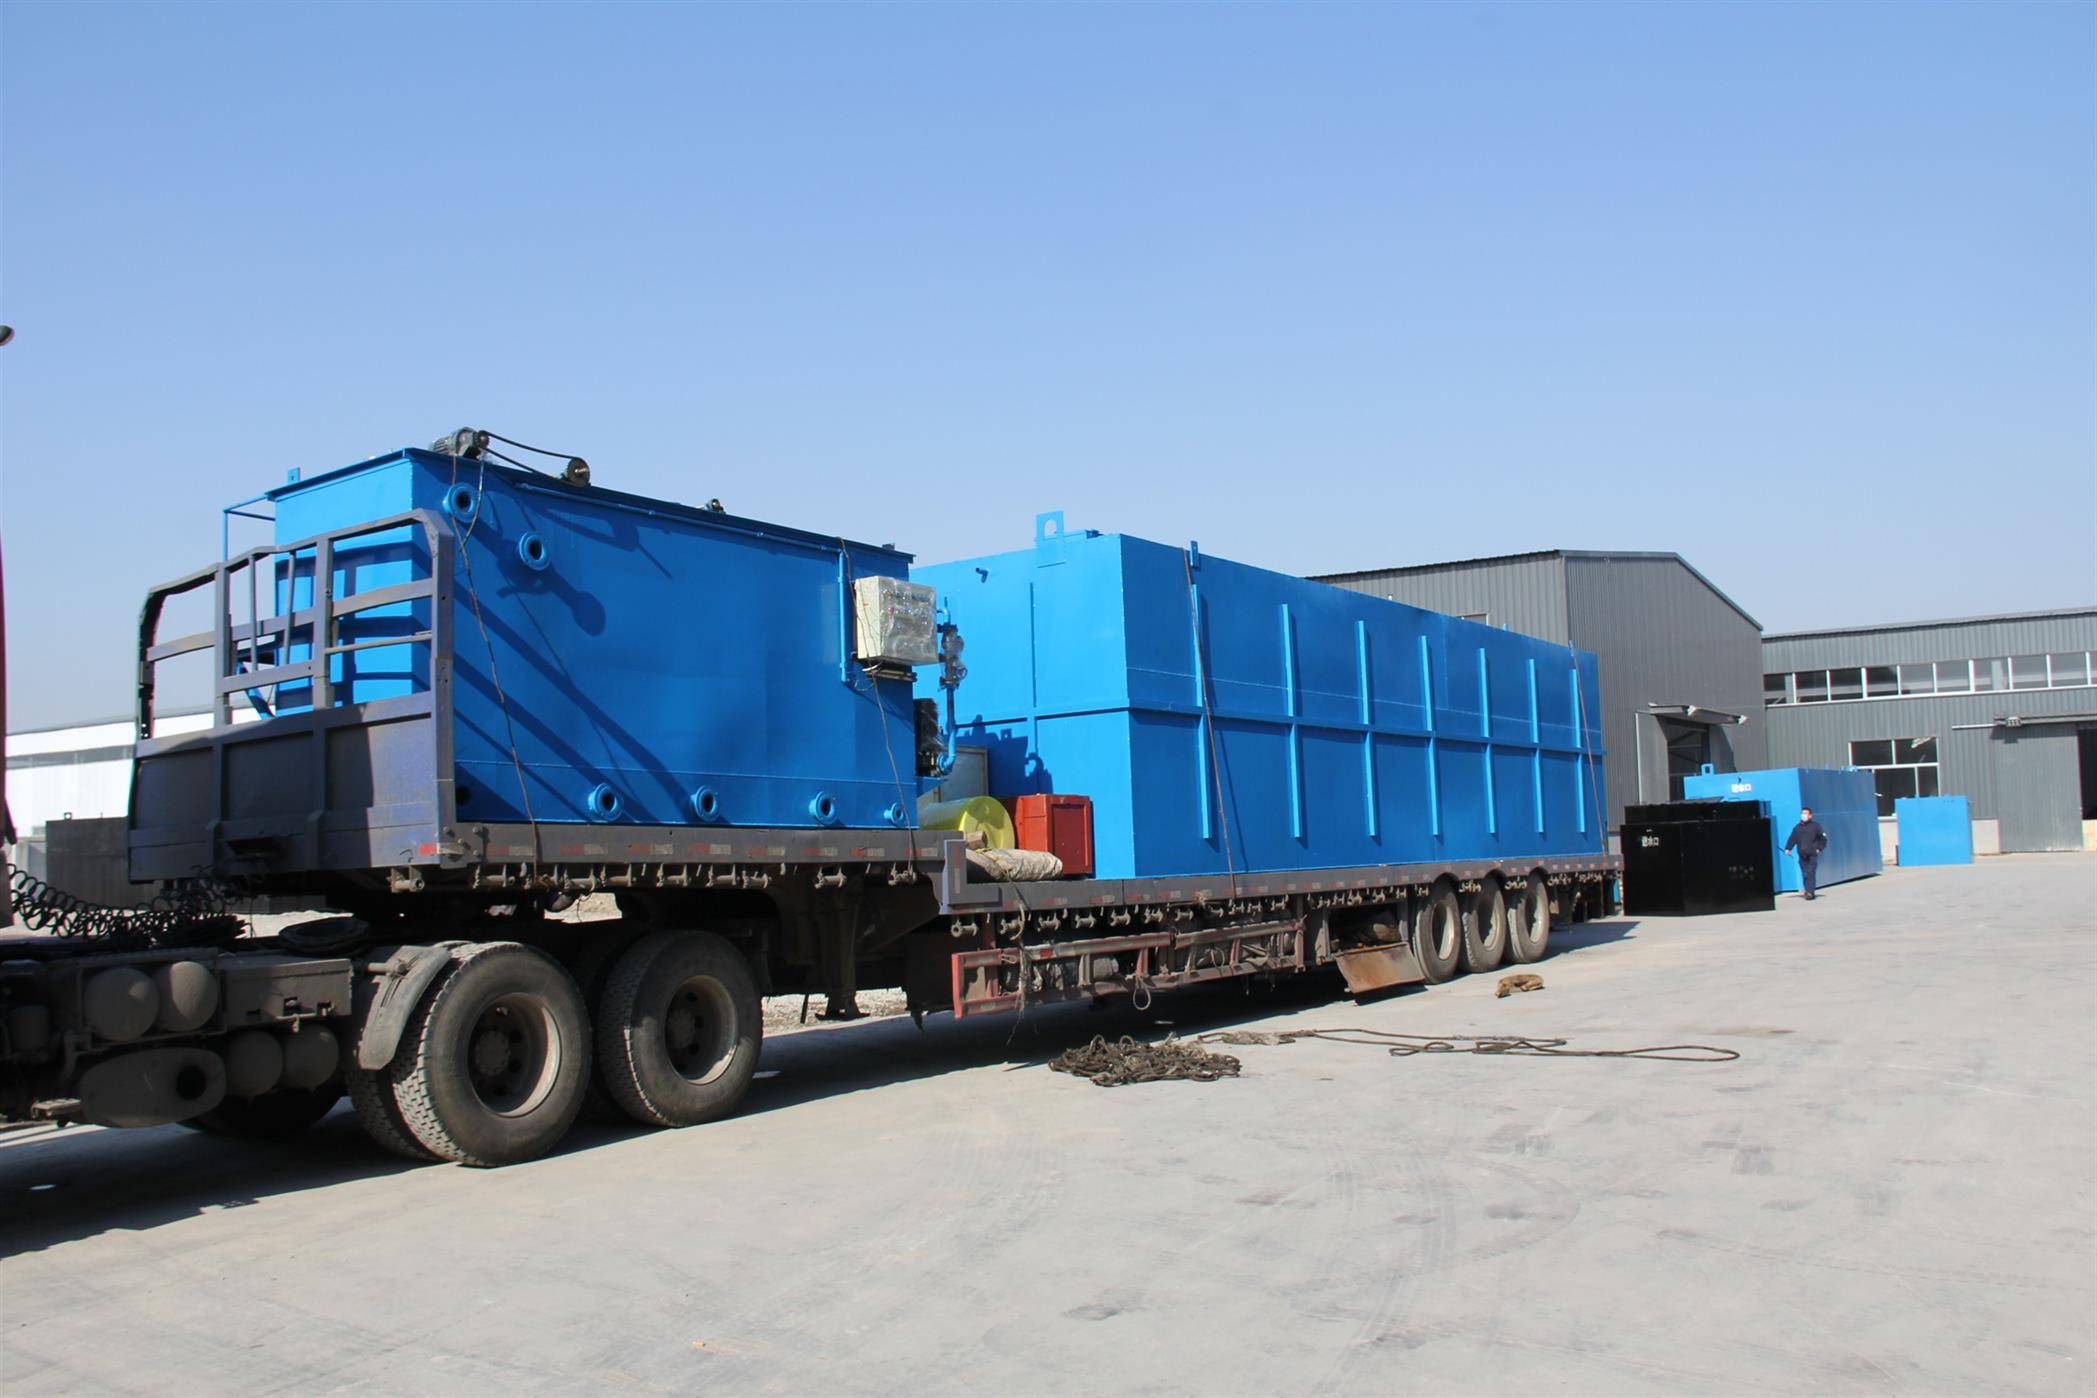
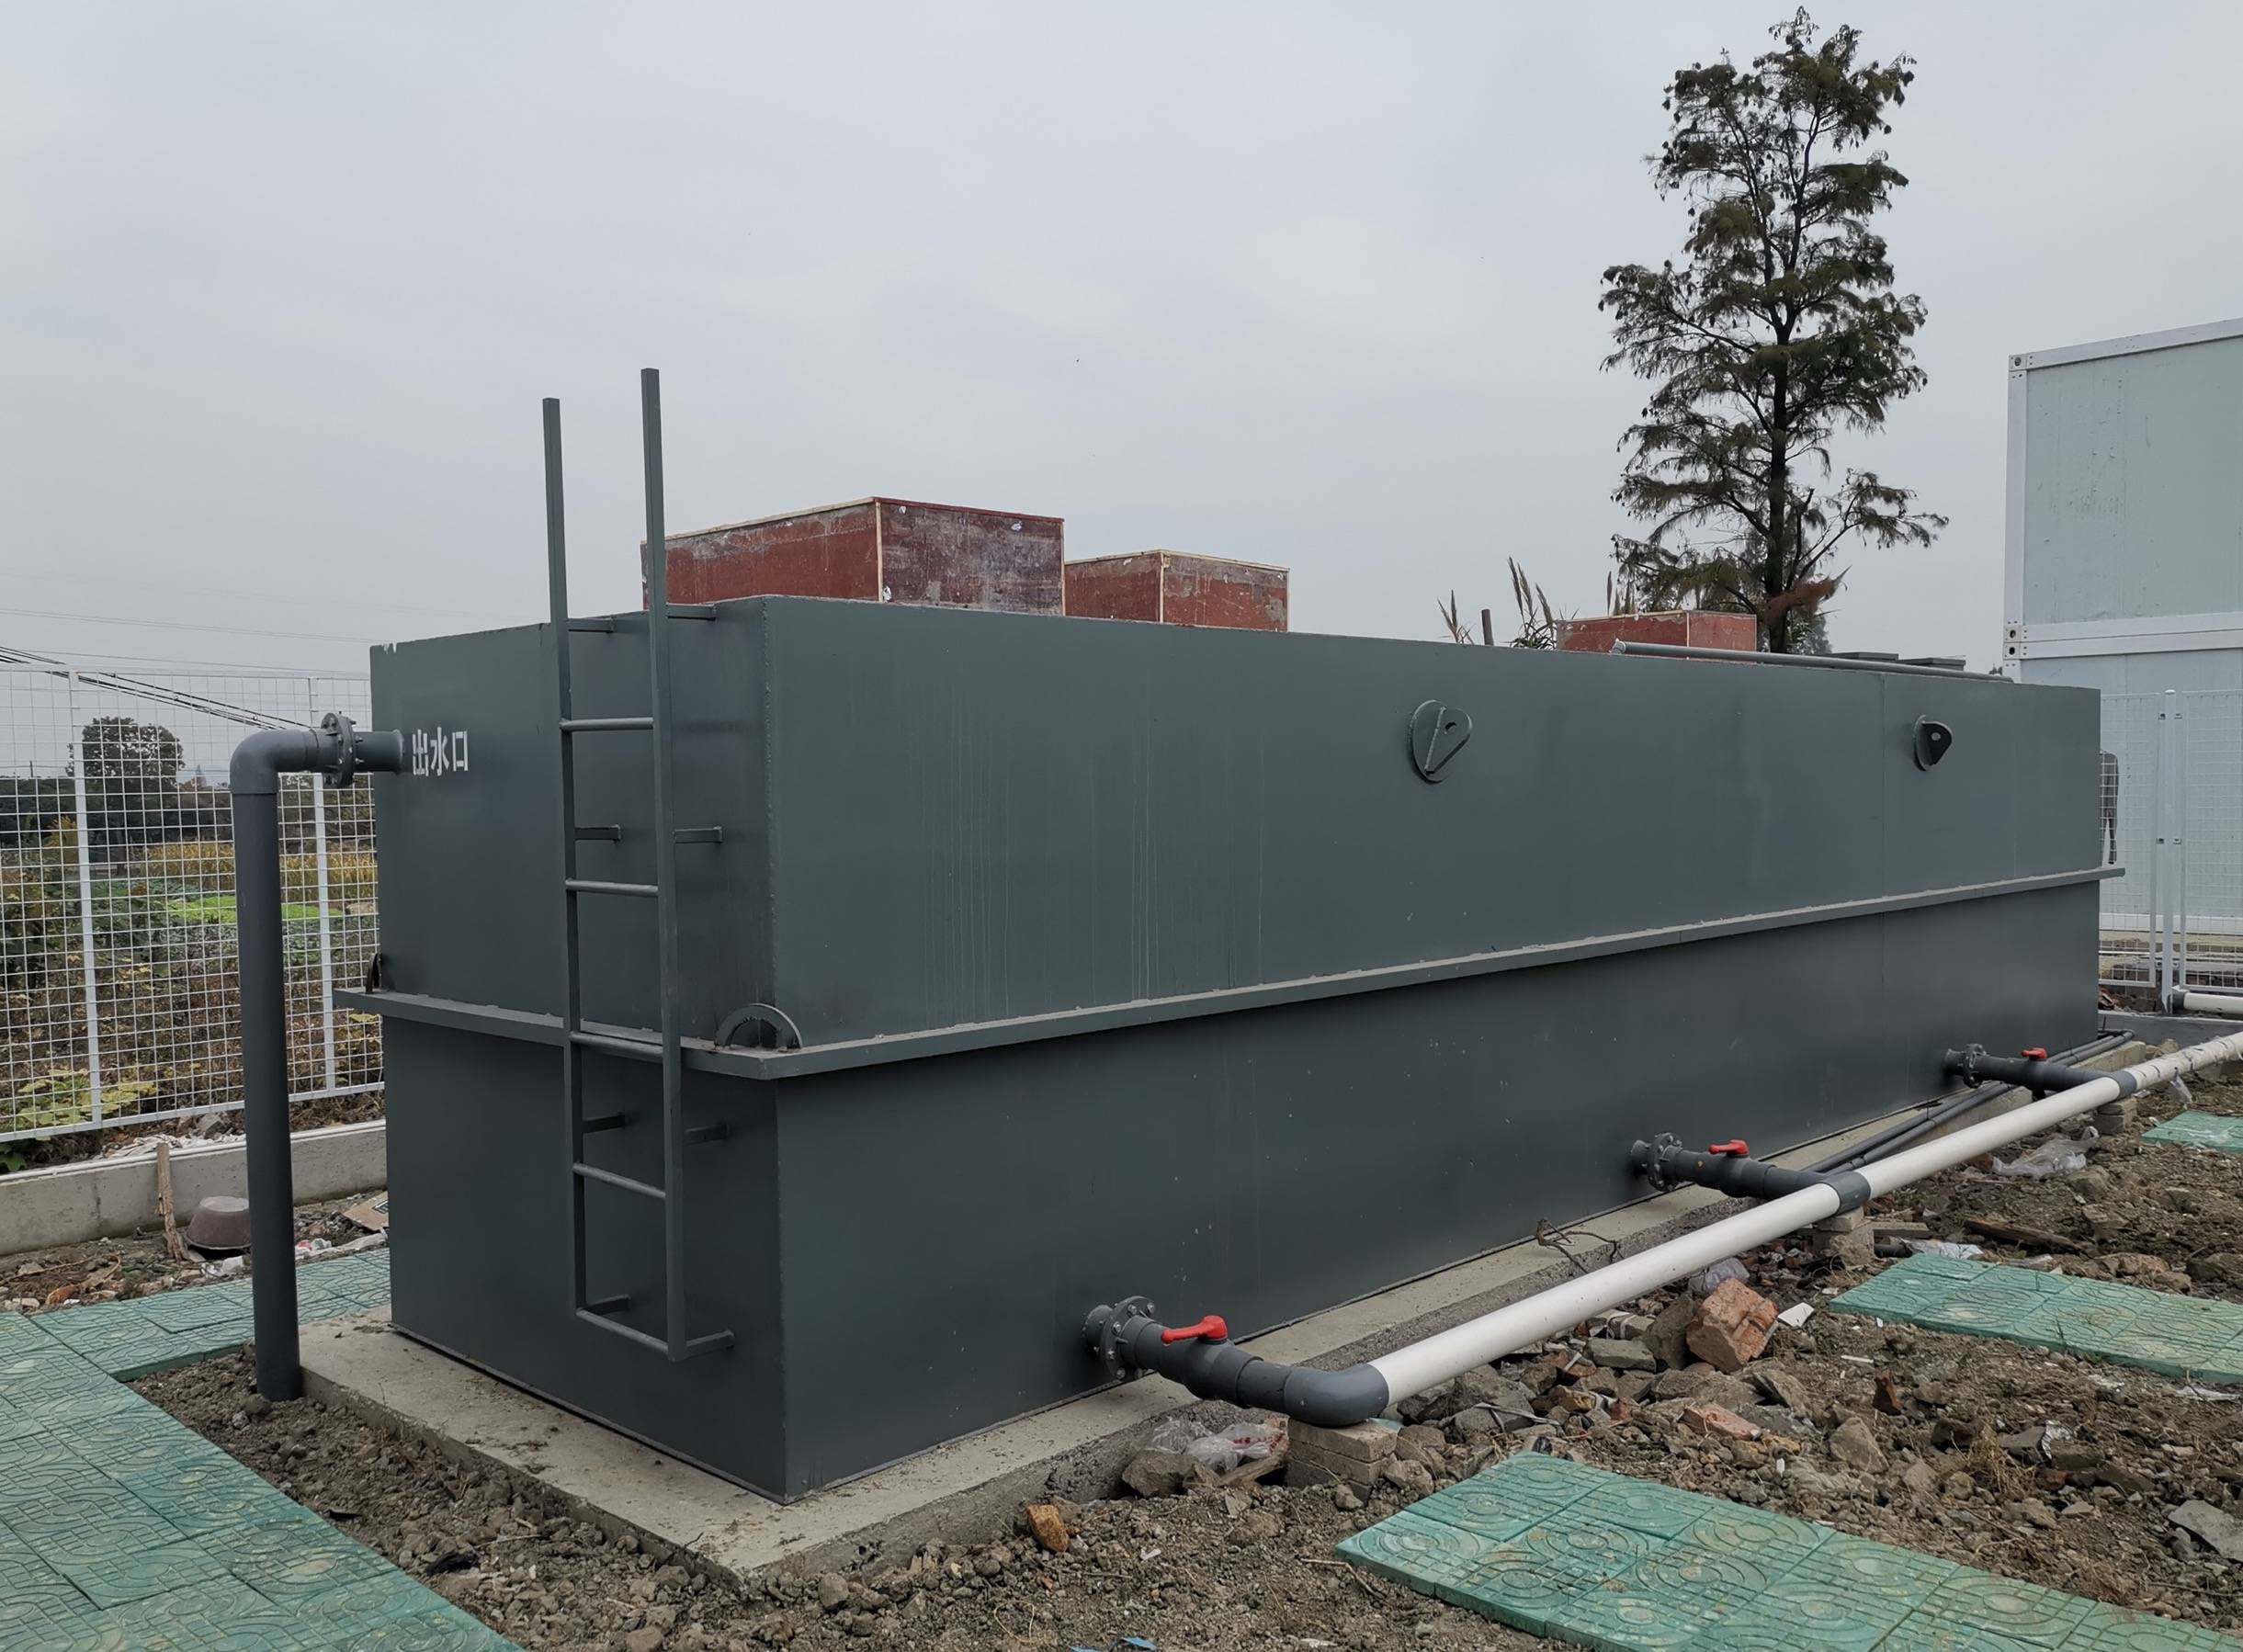
在众多技术路径中,一体化污水处理设备因其集成度高、占地小、安装快、运维简便而备受青睐。而真正适配生猪屠宰污水处理场景的一体化设备,需要在一体化设计的基础上,针对屠宰废水特性进行针对性强化。该公司产品线中的一体化污水处理设备便是以此为目标进行开发,具备以下核心适配能力:
一、针对高浓度有机物的强化生化处理
屠宰废水的BOD/COD比值通常高于0.4,可生化性较好,但有机物负荷波动大。该一体化设备采用“预处理+厌氧+好氧+深度处理”的集约化工艺路线:
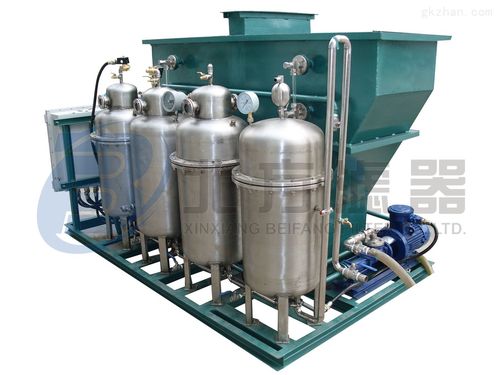
- 预处理段:配置机械格栅、隔油池与气浮装置,有效去除毛发、碎肉、浮油及部分悬浮物,降低后续生化系统负荷。
- 厌氧段:采用高效水解酸化或UASB工艺,将大分子有机物分解为小分子,提高可生化性,同时削减COD。
- 好氧段:结合生物接触氧化或MBR膜生物反应器,在充足曝气条件下实现有机物与氨氮的同步降解,确保出水稳定达标。
二、适应水质水量波动的抗冲击设计
屠宰生产多为间歇式或分时段作业,废水排放具有明显的时段性。设备内置调节池与均衡系统,可对水量水质进行缓冲,避免对生化系统造成冲击。曝气与回流系统采用自动控制,根据在线监测数据实时调节运行参数,保障系统在负荷波动下仍能稳定运行。
三、高效脱氮除磷能力
屠宰废水氨氮浓度极高(可达200-600 mg/L),且含有一定量的磷。该一体化设备通过设置缺氧段与好氧段交替运行,形成A/O或A²/O工艺环境,利用硝化反硝化作用实现深度脱氮;除磷则在化学辅助与生物除磷协同下完成,确保出水总氮、总磷达到排放标准。
四、紧凑结构与小占地
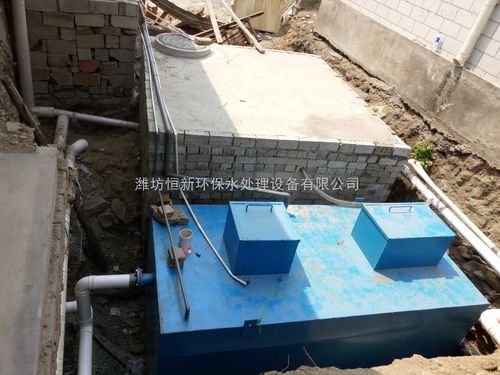
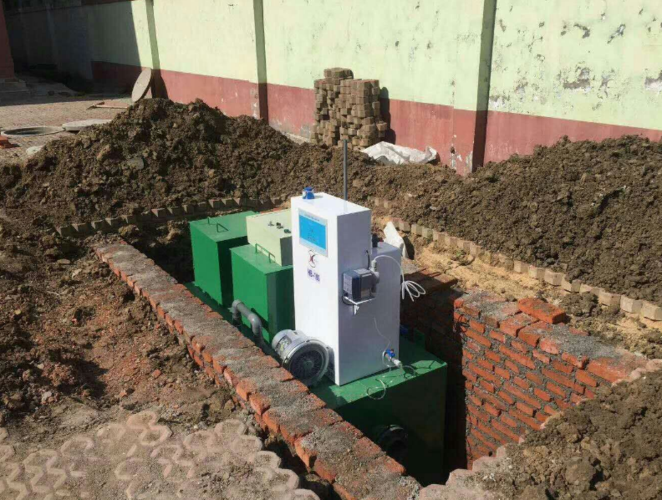
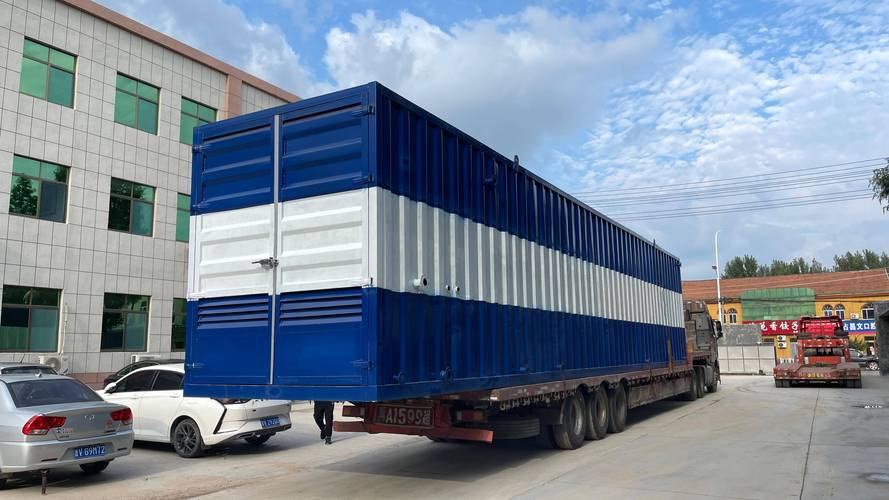
针对屠宰企业场地紧张的现实问题,设备采用模块化、一体化设计,将多个处理单元集成于一个或几个箱体内,占地面积仅为传统工艺的1/3至1/2。设备可地埋或地上布置,地表还可用作绿化或停车场,极大提升土地利用率。
五、低能耗与低运维成本
设备配套高效节能曝气器、智能变频控制与远程监控系统,可根据实际处理水量自动调节能耗,避免空转浪费。系统具备自动反洗、故障报警与数据上传功能,日常运维仅需少量人员巡检,显著降低了屠宰企业的运行成本与管理难度。
六、稳定达标与资源化潜力
经该一体化设备处理后的出水,可稳定达到《肉类加工工业水污染物排放标准》(GB 13457)或地方更严格的排放要求。若客户有回用需求,还可在此基础上增加消毒与深度过滤单元,实现冲洗圈舍、绿化灌溉等回用目标,提升水资源利用率。
综上,生猪屠宰污水处理场景对设备的针对性、可靠性与经济性提出了更高要求。该公司产品线中的一体化污水处理设备正是从屠宰废水的水质特性出发,在工艺强化、抗冲击、脱氮除磷、占地与运维等方面形成系统化适配优势,能为屠宰企业提供稳定、高效、省心的污水处理整体解决方案。